Des étuis pliants adaptés à votre ligne de conditionnement.
Spécifiez le carton, le étrier, le pli, la fermeture, l'impression, la finition, la livraison à plat, l'érection et le remplissage comme un système de production répétable.
SBS, FBB, et kraft décrivent les grandes familles de matériaux. La face d'impression, l'ombre inverse, la rigidité, l'étau, le revêtement, la teneur en fibres et la disponibilité dépendent de la qualité exacte de source.
Famille SBS
Présentation blanche propre
Le carton blanchi solide est souvent considéré lorsqu'une surface brillante, des graphismes fins et une matière de couleur contrôlée de marque. Revêtement, face arrière, étrier, et l'aptitude à l'utilisation finale doivent être nommés dans la spécification.
Famille FBB
Stiffness à un poids efficace
La planche à pliage utilise une construction multicouche et peut être évaluée lorsque la rigidité, le rendement et la surface d'impression ont besoin d'équilibre.
Famille Kraft
Couleur naturelle avec des limites réelles
L'aspect de l'encre, l'opacité blanche, le contenu recyclé, la barrière et la douceur de la surface dépendent du stock disponible.
Règle de disponibilité: n'approuvez pas un carton provenant de la seule catégorie SBS, FBB ou Kraft. Consignez la qualité proposée, l'étui, le revêtement, l'ombre et toute documentation nécessaire dans la devis et l'approbation d'un échantillon. Epaisseur du papier et guide GSM pour traduire pt, mm et microns sans inventer une conversion GSM-to-caliper.
Construction d'extrémités et de bases
La fermeture appartient au processus d'emballage.
Le comportement d'ouverture, la charge de fond, le plan de manipulation, le temps de toucher manuel et l'équipement déterminent quelle construction est pratique.
Faites défiler horizontalement pour afficher toutes les colonnes →
Choix courants de construction en carton pliant
Bâtiment
Utilisez-le pour résoudre
Contrôles d'agrément
Embout droit
Fermetures haut et bas disposées dans le même sens pour une ouverture de carton de détail familière.
Présentation du panneau, profondeur du coulis, rabats de poussière, reclosure, chargement des produits et position de la couture.
Embout inverse
Opposant les directions de coulis où la disposition, la séquence d'ouverture et l'efficacité de conversion conviennent au produit.
Le visage s'ouvre en premier, position de colle-jointe, orientation de l'équipement, et continuité visible du panneau.
Auto-verrouillage bas
Une base pré-collée qui s'ouvre en position pendant l'érection pour réduire le pliage manuel du bas.
Charge remplie, profondeur de base, patron de colle, mémoire de planche, carré et compatibilité avec la vitesse d'emballage.
Bas de la serrure à snap
Volets de fond enroulés pour un pack-out manuel où une rétention de base supplémentaire est utile.
Ordre d'assemblage, accès de l'opérateur, dommages à la languette, planéité du fond et pression du produit sur les serrures.
Boîte à scellement
Panneaux d'extrémité fermés avec de l'adhésif après remplissage pour les lignes de production configurées et fermeture contrôlée.
Dessin de la machine, zones de colle, temps de compression, direction de chargement du produit et preuve d'ouverture.
Un nombre plus élevé ne garantit pas un carton plus propre.
Étalonnage, rigidité, direction du grain, largeur de la partition, profondeur de la partition, matrice de pliage, revêtement, laminage et comportement d'humidité interagissent. La construction doit plier carré sans encre fendue, fibres fissurées, panneaux ouverts à ressort ou fermetures déformées.
Régler la planche autour du poids du produit, de l'étendue du panneau, de la taille d'ouverture et de la charge de gerbage
Céréales d'Orient et scores autour des plis les plus longs et la rigidité requise du panneau
Gardez les feuilles, les encres lourdes et les revêtements exempts de plis vulnérables lorsque c'est possible
Approuver le comportement de pliage après l'impression et la finition prévues sont appliquées
Expédition à plat et déballage
Optimisez la boîte après qu'elle ait atteint le banc.
La plupart des cartons pliants arrivent collés latéralement et s'affaissent à plat. L'efficacité du stockage est importante, mais aussi l'orientation du faisceau, la force d'érection, le mouvement de l'opérateur, les arrêts de ligne, le chargement de tracts, le codage, la fermeture et l'emballage du boîtier.
Partager les exigences d'emballage manuel, semi-automatique ou automatique avant l'approbation de la diéline
Confirmer l'articulation du fabricant, le rabat de colle, la direction du coulis et l'ouverture de la face contre la disposition de la ligne
Protéger le code-barres, le code-date, l'inspection et les zones d'application des étiquettes contre les plis et la colle
Exécuter un échantillon emballé dans la séquence prévue avant de s'engager dans la production
Lorsqu'une boîte de présentation est également envisagée, utilisez la comparaison boîte rigide vs carton pliant inclure les inserts, la main-d'oeuvre, le volume d'approvisionnement, le fret et les essais dans la décision.
Imprimer et terminer
Approuver la décoration sur le plateau final.
L'ombre de la réserve et le revêtement changent d'encre, de feuille, de brillant, de texture, de comportement de frottage et de pliage. La disponibilité et le processus sont confirmés pour le projet cité.
Dorure à chaud
Définir la zone, le détail des bords, le registre et la clairance du pli
Embossage
Relief d'équilibre, impression inverse, étrier et position de pli
Revêtement ou film
Examiner les effets scuff, colle, empreintes digitales, pli et séparation
Surface non revêtue
S'attendre à ce que le caractère du stock influence la couleur et le détail fin
Échantillon à la production
Approuver la structure avant de presser le détail.
L'itinéraire et le calendrier de l'échantillon dépendent de la construction, de la disponibilité des panneaux, de l'impression, de la finition, de la quantité, des révisions et des exigences de livraison.
01 · Définir
Produit + bref de ligne
Confirmez la taille et le poids du produit, la quantité, la fermeture, la direction du conseil d'administration, l'artwork, le pack-out et la destination.
02 · Structure
Échantillon blanc
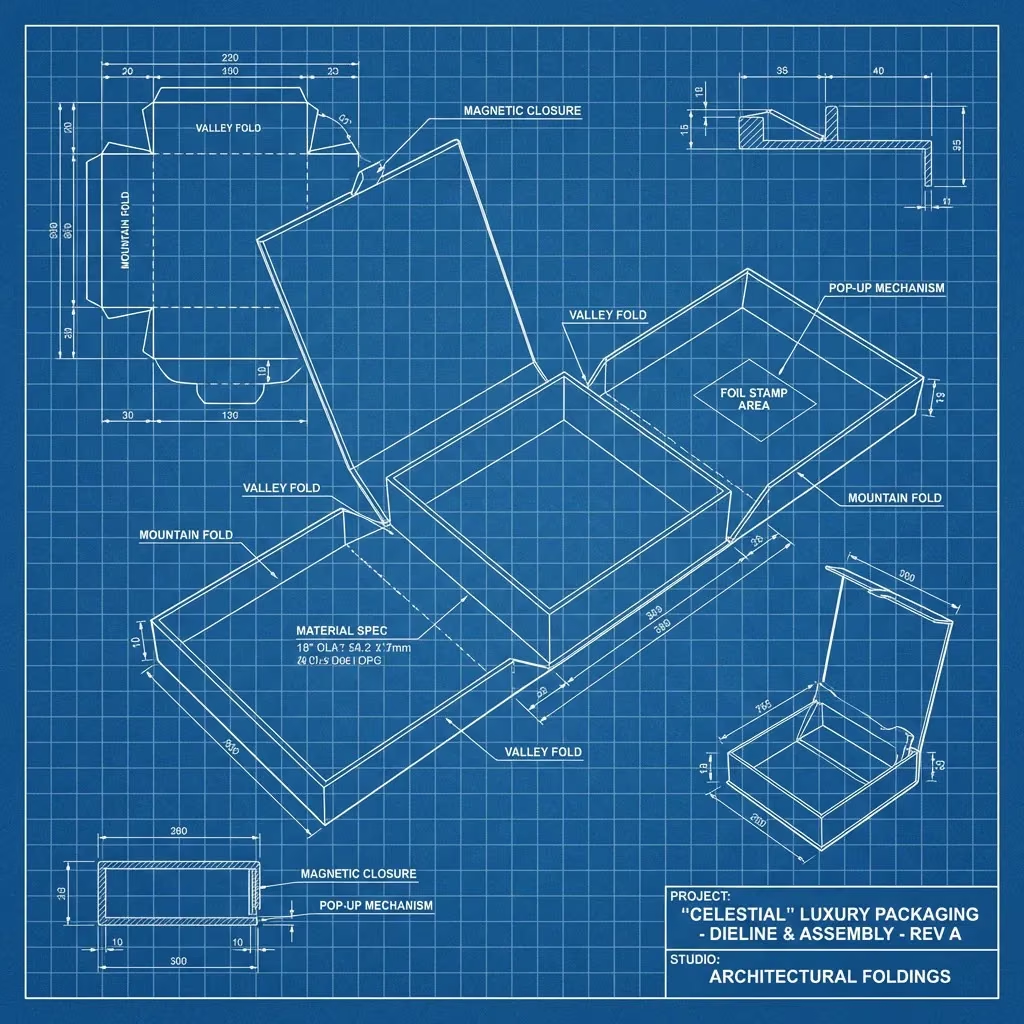
Vérifiez l'ajustement, le pli, la squareness, l'érection, le chargement, le verrouillage de base ou de coulis, le retrait et l'emballage du boîtier.
03 · Prépresse
Référence imprimée
Examiner le stock, la cible de couleur, copie, code à barres, finition, enregistrement, pliage, frotter et les zones de colle.
04 · Produits
QC + emballage plat
Inspectez les dimensions, la partition, la couture, la fermeture, l'impression, la finition, le comptage, la direction du paquet et les cartons extérieurs.
Mémoire de Carton QC
Écrire les points d'inspection avant la course.
Les limites acceptables dépendent du matériau et de la construction approuvés. La spécification du projet doit indiquer ce qui est mesuré, comment il est comparé et quelle référence régit la production.
Dimensions intérieures et extérieures finies, carré de panneau, couture et condition de colle
Position de la créase, réponse au pli, rétention du coucou, verrouillage du bas et comportement d'érection
Position de l'œuvre d'art, petite copie lisible, zone de code-barres, référence de couleur, et enregistrement de finition
Nombre de paquets plats, orientation, emballage protecteur, quantité de boîtier et marquages d'expédition
Questions sur les cartons pliants
Résoudre les hypothèses matérielles et linéaires tôt.
Les familles de cartons courants comprennent les grades SBS, FBB et kraft. La qualité exacte du moulin, le revêtement, l'ombre, le caisson, la fibre ou le contenu recyclé et la disponibilité régionale varient. Le stock cité devrait être identifié dans la spécification et approuvé au moyen d'un échantillon physique plutôt que supposé du seul nom de famille.
Les cartons en bout de coulis utilisent des rabats de fermeture qui sont repliés et cousus pendant l'emballage et peuvent convenir à l'emballage manuel ou configuré. Une base de verrouillage automatique ou de crash-lock est précollée de sorte que le fond s'ouvre en position pendant l'érection. Il peut réduire l'assemblage manuel du fond, mais la géométrie de la base, la charge, la colle, le étrier et l'équipement d'emballage nécessitent toujours une validation.
L'étrier est sélectionné avec la qualité de la planche, la portée du panneau, le poids du produit, la taille d'ouverture, la fermeture, l'impression et la finition, la géométrie de pliage, la direction du grain et la manutention de la ligne d'emballage.
La plupart des cartons pliants sont collés le long de l'articulation du fabricant et livrés à plat. Ils sont érigés, remplis et fermés à la main ou à un équipement compatible. La direction de l'emballage, le nombre de cas, la séquence d'érection et les limites de stockage doivent être inclus dans les spécifications d'emballage.
La voie d'impression peut inclure le processus ou la couleur spot, avec des finitions telles que vernis, lamination, feuille, gaufrage, débossage, ou brillant sélectionné lorsque le panneau et le projet le permettent. La disponibilité est confirmée dans la devis. Chaque finition peut affecter la couleur, la résistance au frottement, le comportement de pliage, les zones de colle et la séparation du matériau, de sorte qu'il doit être approuvé sur le stock spécifié.
Envoyer les dimensions et le poids du produit, la taille du carton si connu, la quantité, la carte ou l'apparence préférée, le style de fermeture, l'œuvre d'art, la finition, les détails d'emballage manuel ou machine, le pays de destination, et la date cible.
Trousse de preuves de l'acheteur
Demander des preuves qui correspondent au risque.
Un logo sur un site Web n'est pas suffisant. Pour une exigence matérielle, de conformité ou de qualité, demandez le document actuel et vérifiez que sa portée s'applique à votre commande.
Commencez par le produit et la méthode d'emballage.
Envoyer la taille et le poids du produit, la quantité, la direction de fermeture, la planche ou l'apparence, l'œuvre d'art, la méthode d'emballage, la destination et la date cible.